Raccordi elettrosaldabili in polietilene: la chiave per una dorsale idrica a prova di perdite
Perché i raccordi elettrosaldabili in polietilene PE100 sono la scelta giusta per una dorsale idrica senza perdite: elettrofusione, vantaggi, norme e fasi di posa.
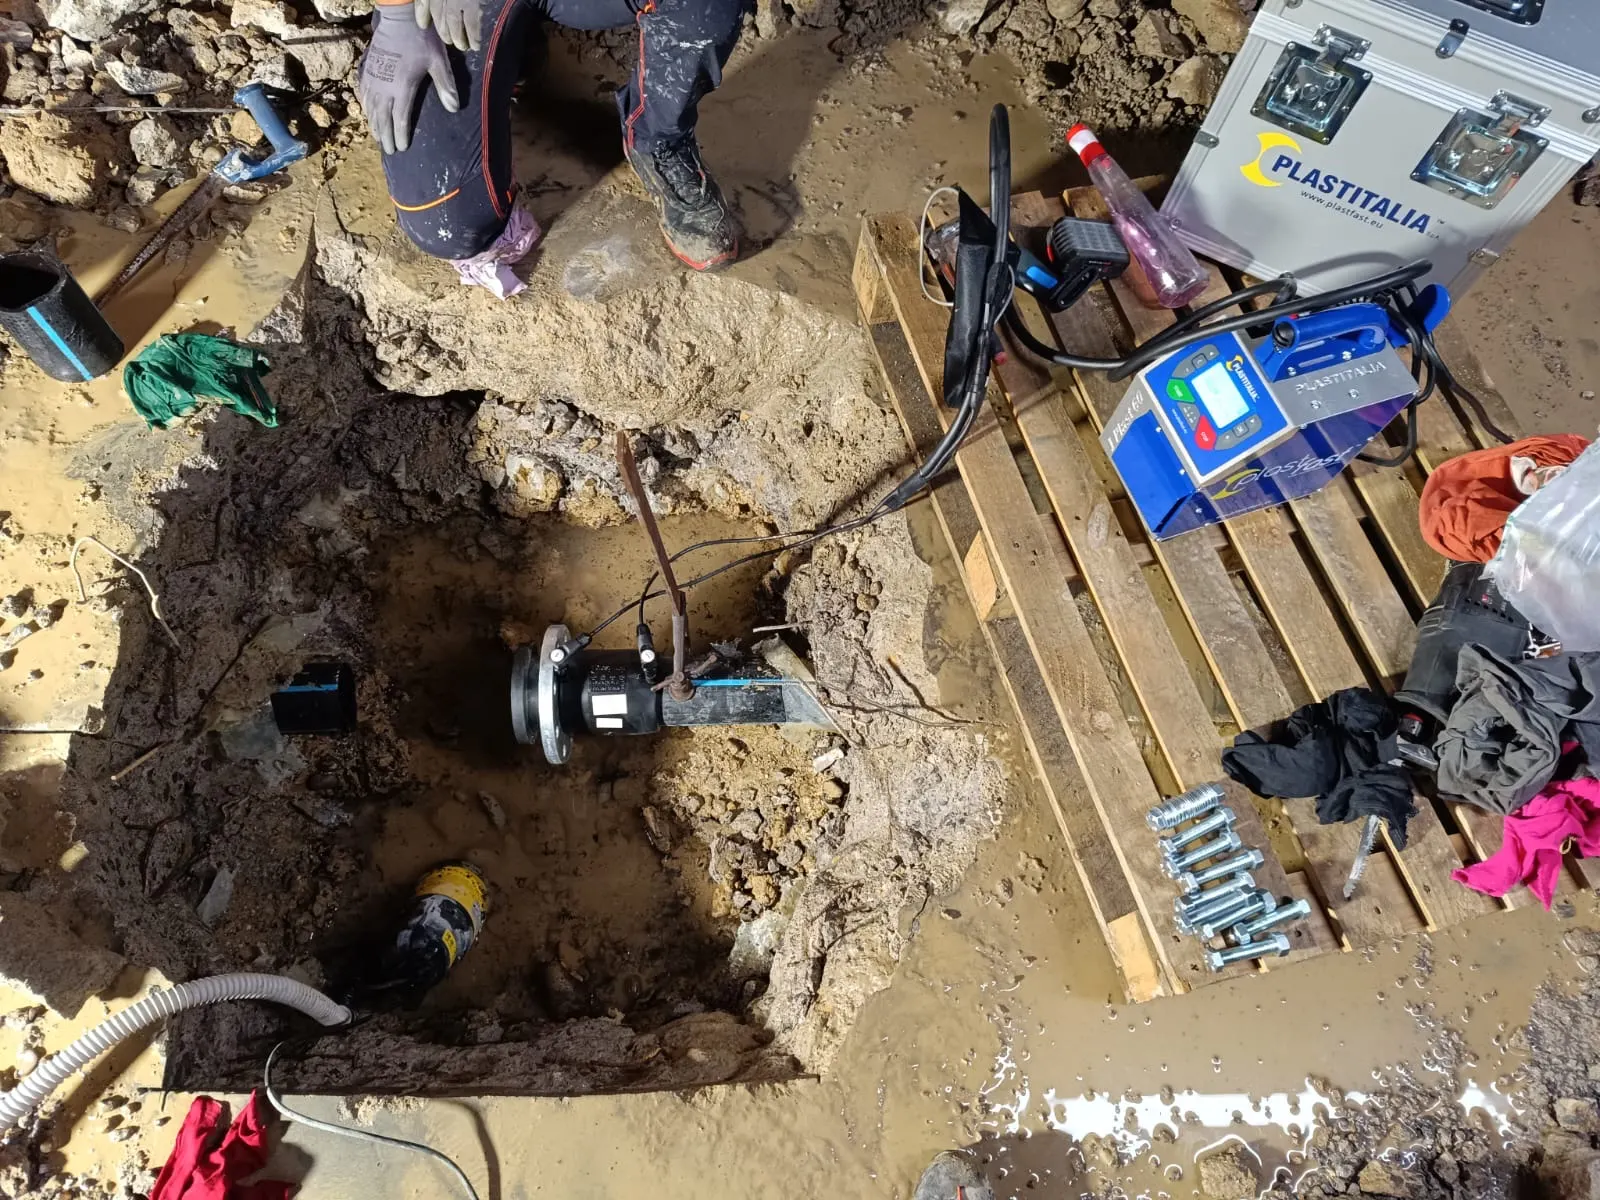
Realizzare una tubazione principale (dorsale) con raccordi elettrosaldabili in polietilene PE100 significa garantire giunzioni irreversibili, tracciabili e conformi alle normative acqua-gas più restrittive. In questo articolo vediamo come funziona l’elettrofusione, quali standard regolano il processo e perché sempre più cantieri scelgono questa tecnologia per impianti idrici e reti fluide in pressione.
1. Cos’è la saldatura a elettrofusione e perché fa la differenza
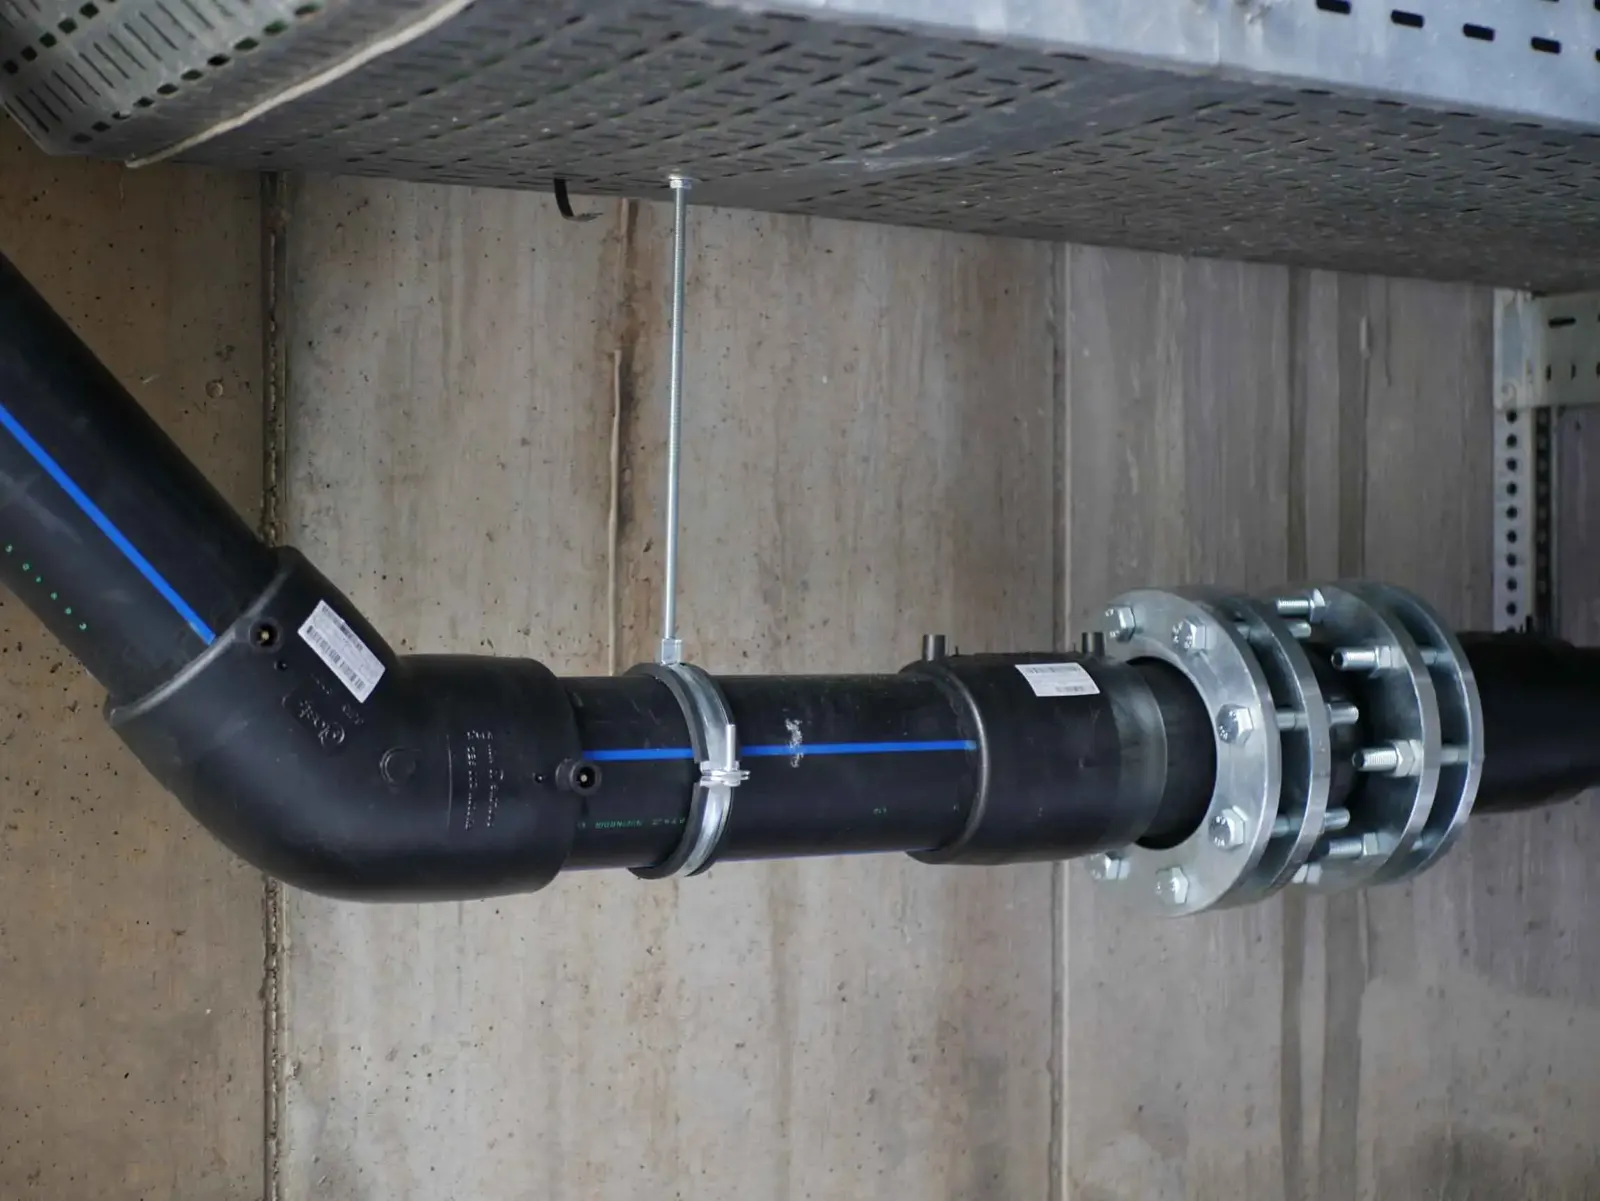
Durante l’elettrofusione, un filo di rame incorporato nel raccordo viene riscaldato dalla saldatrice: il calore fonde sia il polietilene interno del raccordo sia la superficie esterna del tubo. Il materiale si compenetra e, raffreddandosi, crea un monoblocco omogeneo con resistenza meccanica pari al tubo stesso. Gli indicatori di fusione a bordo raccordo si sollevano per confermare il ciclo, mentre il punto di arresto interno impedisce inserimenti eccessivi, riducendo gli errori di cantiere.
2. Vantaggi chiave per dorsali idriche PE
| Vantaggio | Perché conta in una dorsale idrica |
|---|---|
| Tenuta permanente | Giunzioni testate per acqua, gas e fluidi in pressione fino a 25 bar. |
| Rapidità di posa | Collegamento plug-in dei pin, avvio ciclo su barcode: pochi minuti di fusione. |
| Tracciabilità digitale | Ogni raccordo riporta barcode, SDR, diametro, tempo / pressione di saldatura. |
| Compatibilità normativa | Idoneo al DM 174/2004 per acqua potabile e certificato UNI EN 12201 (acqua) e UNI EN 1555 (gas). |
| Assenza di corrosione | Il PE100 è inerte a incrostazioni, correnti vaganti e cloro. |
| Riduzione delle perdite | Meno giunti meccanici → meno punti deboli → OPEX più bassi. |
3. Normative e marcature da conoscere
I raccordi elettrosaldabili PE100 per acqua devono riportare in rilievo:
- SDR (rapporto diametro/spessore) e PN (pressione nominale) — es. SDR 11 PN 16.
- UNI EN 12201 (acqua) o UNI EN 1555 (gas) + lotto di produzione.
- DM 174/2004 – idoneità al contatto con acqua potabile.
Queste incisioni, insieme al barcode, permettono alla saldatrice di pre-impostare automaticamente tempo e corrente di fusione, abbattendo gli errori umani.
4. Fasi operative per la posa di una dorsale idrica con raccordi elettrofusione
- Preparazione del tubo – taglio ortogonale, raschiatura e pulizia finale.
- Inserimento fino al punto di arresto – garanzia di copertura completa delle spire riscaldanti.
- Collegamento pin-saldatrice & scansione barcode – caricamento parametri certificati.
- Ciclo di fusione – pochi minuti; gli indicatori si sollevano a fusione completata.
- Raffreddamento controllato – evitare sollecitazioni finché il polietilene non torna a temperatura ambiente.
- Test di tenuta – collaudo pressione idrica o aria secondo UNI/ISO 1167.
5. Case study: la nostra dorsale principale
Nel nostro ultimo cantiere abbiamo installato 150 m di dorsale DN 110 SDR 11 PN 16 in PE100, collegando linee secondarie mediante gomiti e tee elettrosaldabili. Il processo di elettrofusione, effettuato con saldatrice automatica e report digitale, ha ridotto i tempi di posa del 35 % rispetto ai manicotti meccanici e ha azzerato le perdite rilevate in prova di pressione a 21 bar.
6. Domande frequenti (FAQ)
Quanto dura una giunzione elettrofusa?
Se correttamente eseguita, ≥ 50 anni, pari alla vita utile del tubo in PE.
Serve personale patentato?
Sì. In Italia è richiesto un patentino saldatore PE rilasciato da ente accreditato.
Posso usare questi raccordi per acqua calda?
Fino a 40 °C continuo. Oltre, serve PE-RT o PP-R.
Se stai progettando o riqualificando una rete acquedottistica e vuoi un partner che gestisca “chiavi in mano” progettazione, fornitura e posa con raccordi elettrosaldabili PE100, contattaci: il team Signorino S.r.l. realizza impianti sartoriali, certificati e pronti a durare.